

联系我们

《国企》杂志融媒榆林讯(鲁峰 惠政峰)8月份,榆林化学气体工厂净化装置低温甲醇洗A/B系列,未变换净化气甲醇含量连续31天稳定控制在60ppm以内,实现指标零超标。亮眼的数据背后,是岗位人员精益求精的操作,也是各项制度落地的真实检验,充分彰显了“实干者”文化在生产一线落地生根、见行见效。
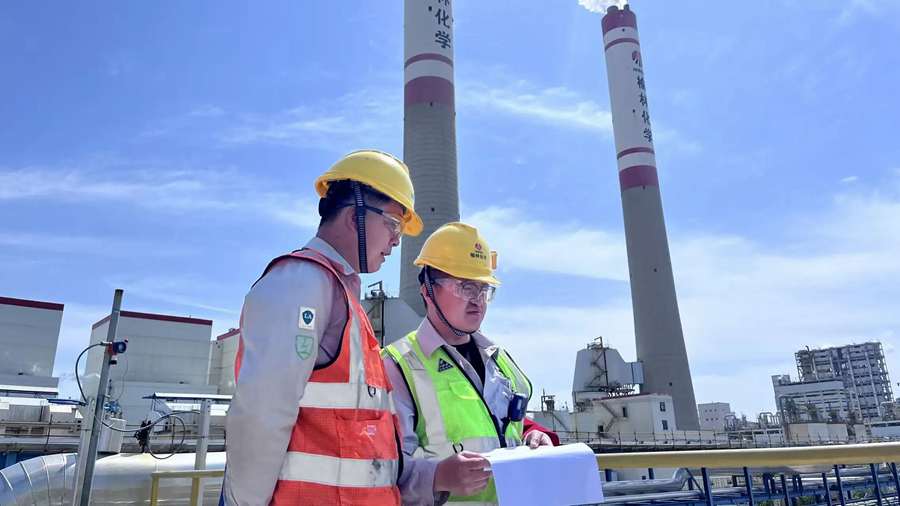
专业精进 锚定指标管控“生命线”
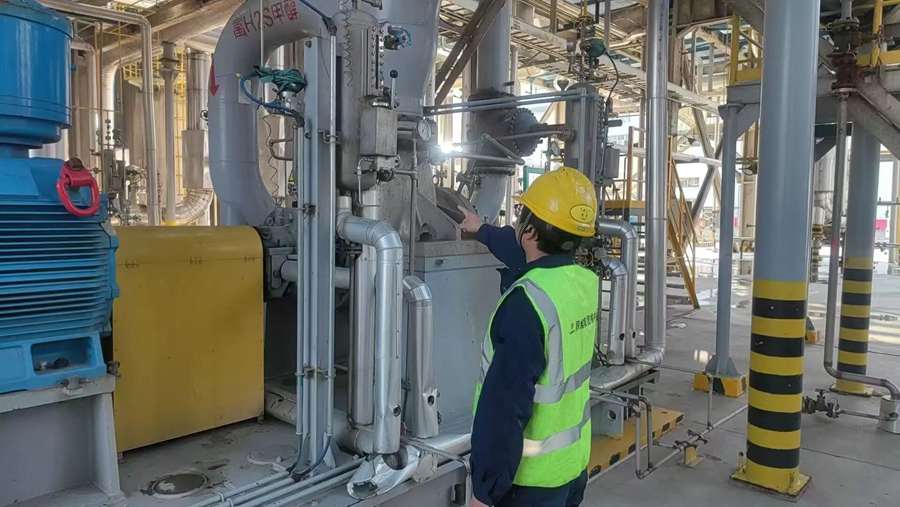
该公司工艺工程师与班组操作人员紧盯低温甲醇洗A/B系列未变换线各项指标,密切监控温度、压力、流量等核心运行参数,结合装置负荷变化开展工况推演,精细调整、科学优化两套系列负荷分配,抓实每一处运行管控节点。针对系统压力波动易引发系统工况波动的难题,持续强化夜间、交接班等关键时段工艺监控,建立参数趋势预警机制,提前识别预判潜在工艺隐患,把异常风险消除在萌芽阶段,保障装置始终维持最优运行工况。经统计,低温甲醇洗A/B系列未变换净化气甲醇含量检测最高值为59ppm,平均值为54ppm,两套装置工艺指标全部稳定控制在管控范围以内,实现工艺气质量的稳步提升与长期稳定。
闭环管控 筑牢安全环保“压舱石”
该公司建立“日核算、周分析、月复盘”闭环管理模式,将工艺指标管控责任压实、落实到个人。岗位操作人员坚持每小时记录比对工艺参数,提前预判工况变化、及时开展干预调整,管理人员每日对指标数据溯源分析,动态优化操作方案,把未变换净化气中甲醇指标纳入常态化检查,并合理匹配A/B系列变换线负荷,调控贫甲醇温度,降低系统甲醇循环量,从工艺源头削减工艺气夹带甲醇风险,既严守工艺指标红线,又践行绿色清洁生产理念,为装置长周期安全、稳定、优质运行打下坚实基础。
精益实干 激活降本增效“潜力点”
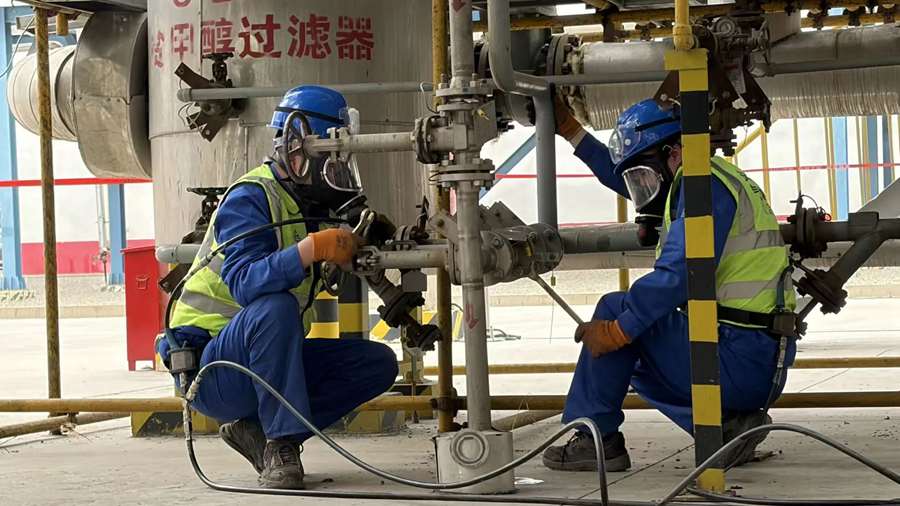
依靠精准工艺调控和操作,系统甲醇损耗得到显著抑制,未变换净化气工艺指标稳定向好,为下游装置创造良好进料条件,有效延长下游分子筛使用周期,减少装置检维修次数,达成降耗、延寿、节费多重收益。从单点参数微调,到全系统协同优化,该工厂立足工艺管控小切口,深挖装置运行潜能,依靠精细操作撬动降本增效大成效,为该公司安全稳定、绿色高质量发展注入强劲动力。